بسته بندی دیواره نازک - فنجان های ماست، وان مارگارین، ظروف اغذیه فروشی و درب های جدار نازک- یکی از بخش های سخت صنعت قالب گیری تزریقی را نشان می دهد. ضخامت دیواره قطعات معمولاً بین 0.25 میلی متر تا 1.0 میلی متر است و نسبت طول به ضخامت جریان اغلب بیش از 200:1 است. زمان چرخه در ثانیه اندازه گیری می شود (معمولاً 3 تا 8 ثانیه)، و حجم تولید سالانه اغلب از 10 میلیون قطعه در هر قالب فراتر می رود.
به عنوان یک تکنسین قالب با تجربه و متخصص در قالبهای بستهبندی با حفره بالا، دیدهام که چگونه نقصهای کوچک طراحی میتوانند در قالبگیری دیواره نازک فاجعهبار شوند. عدم تعادل 5 درصدی گیت می تواند به این معنی باشد که برخی از حفره ها بیش از حد پر شده اند در حالی که برخی دیگر کوتاه هستند. واریانس خنک کننده 5 درجه سانتیگراد می تواند باعث پیچ خوردگی شود که قطعات را با سرعت 1000 قسمت در ساعت غیرقابل استفاده می کند.
این هنرcle بر جنبههای فنی کلیدی طراحی و ساخت قالبهای بستهبندی دیواره نازک با کارایی بالا تمرکز دارد. چه در حال قالب گیری ظروف، درب یا فنجان های دیوار نازک باشید، درک این اصول به شما کمک می کند.شما به چرخه های سریع تر، کیفیت قطعه بهتر و عمر قالب طولانی تر می رسید.
قالبگیری دیواره نازک قالبها را در شرایط سخت قرار میدهد: فشار تزریق بسیار بالا (تا 2000 بار)، چرخههای گرمایش و سرمایش سریع، و جریان مذاب با سرعت بالا.
فولادهای قالب پیشنهادی:
|
Steدرجه |
سختی |
ویژگی های کلیدی |
برنامه معمولی |
|
H13 / 1.2344 / SKD61 |
48-52 HRC |
چقرمگی بالا، gمقاومت در برابر خستگی حرارتی |
صفحات هسته و حفره، قالب های کلی جدار نازک |
|
ضد زنگ 1.2316 / S136 |
48-52 HRC |
مقاومت در برابر خوردگی برای کاربردهای تماس با غذا |
بسته بندی برای محصولات اسیدی یا مرطوب |
|
DC53 |
58-62 HRC |
مقاومت در برابر سایش برای مواد بسیار پر شده |
قالبهای با کاویتاسیون بالا پردازش PP با پرکنندههای بیش از 30 درصد |
ملاحظات کلیدی: برای کاویتاسیون بسیار زیاد (مثلاً 64 یا 96 حفره)، خود پایه قالب باید از فولاد با استحکام بالا (به عنوان مثال، P20 پیش سخت شده یا 1.2738) ساخته شود تا در برابر فشار تزریق بدون انحراف صفحه مقاومت کند.
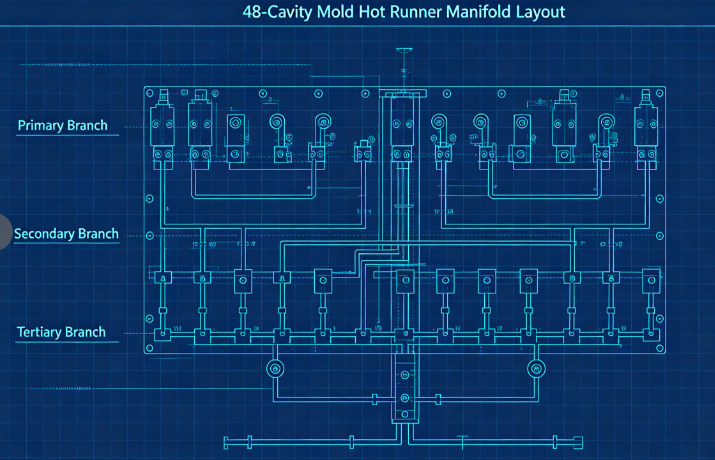
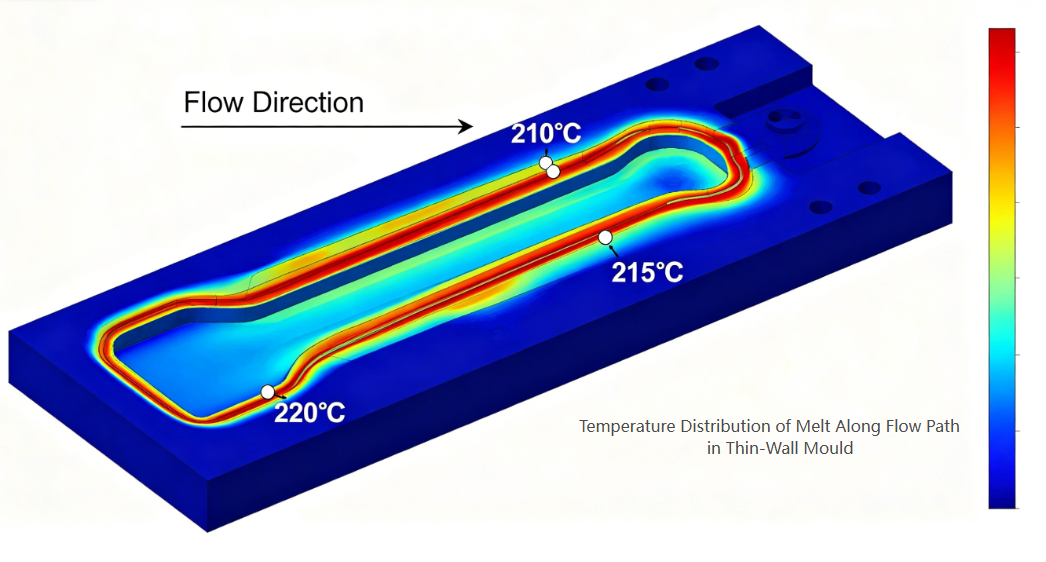
رانر داغ قلب هر قالب بسته بندی دیواره نازک است. باید مذاب را به طور همزمان با تعادل کامل، حداقل افت فشار و کنترل دقیق دما به هر حفره برساند.
عناصر حیاتی طراحی:
الف) کانال های جریان متعادل: برای قالب های چند حفره (معمولاً 32، 48، 64 یا 96 حفره)، تعادل طبیعی ضروری است. این بدان معناست که هر حفره دقیقاً طول جریان یکسانی دارد. یک چیدمان معمولی از یک منیفولد اولیه، منیفولدهای ثانویه و شاخه های سوم استفاده می کند که همگی در ابعاد یکسان ماشین کاری شده اند.
ب) نوع و محل دروازه: برای کانتینرهای دیوار نازک، رایج ترین انواع دروازه عبارتند از: دروازه های لبه ای (برای قطعات با دیواره مستقیم) دروازه های سوپاپ (برای دیافراگم یا ورودی مستقیم به پایین) دروازه های زیردریایی (برای قسمت تمیز بدون بقایای دروازه) اندازه دروازه باید به درستی باشد - دلایل بسیار کوچک و برشی. خیلی بزرگ است و بقایای دروازه غیر قابل قبول می شود. ابعاد دروازه معمولی برای فنجان های دیوار نازک از قطر 0.8 تا 1.5 میلی متر متغیر است.
ج) تعادل حرارتی: هر نازل باید کنترل دما مستقل داشته باشد. کانال های منیفولد باید به طور یکنواخت (با استفاده از بخاری های دو منطقه ای یا سه منطقه ای) گرم شوند تا از نقاط داغ یا راب سرد جلوگیری شود.
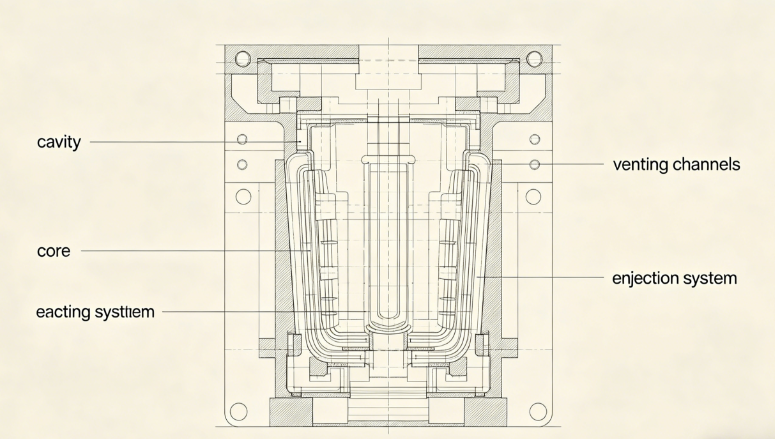
قطعات جدار نازک برای دستیابی به ضخامت دیواره ثابت به ابعاد حفره و هسته بسیار دقیق نیاز دارند.
ملاحظات کلیدی:
الف) توزیع ضخامت دیوار: ضخامت دیواره یکنواخت را در ± 0.02 میلی متر حفظ کنید. تغییرات ضخامت باعث ایجاد خنک کننده دیفرانسیل و تاب خوردگی می شود. از تجزیه و تحلیل جریان قالب برای بهینه سازی طراحی قبل از برش فولاد استفاده کنید.
ب) تهویه: قالب گیری دیواره نازک از تزریق با سرعت بالا (اغلب 200-500 میلی متر بر ثانیه) استفاده می کند. هوای محبوس شده در حفره باید فوراً خارج شود. عمق دریچه توصیه شده: 0.02-0.03 میلی متر برای PP0.01-0.02 میلی متر برای PS یا PET
دریچهها باید در آخرین نقطه برای پر کردن، در امتداد خط جداکننده، و اطراف پینهای اجکتور قرار گیرند. ج) زوایای کششی: برای قطعات با دیواره نازک، حداقل 1 درجه در هر طرف توصیه میشود (1.5-2 درجه برای ظروف عمیقتر). کشش ناکافی منجر به خراشیدگی، قفل خلاء و مشکلات خروج می شود.
d) Surface finish: Cavity surfaces for clear or glossy parts require SPI A-1 (mirror) finish; برای ظروف مات لبنیات، SPI B-1 (600 گریت) کافی است.
خنکسازی بر زمان چرخه در قالبگیری دیواره نازک غالب است - معمولاً 60 تا 80 درصد از کل چرخه را تشکیل میدهد. خنک کننده کارآمد کلید بهره وری بالا است.
اصول طراحی:
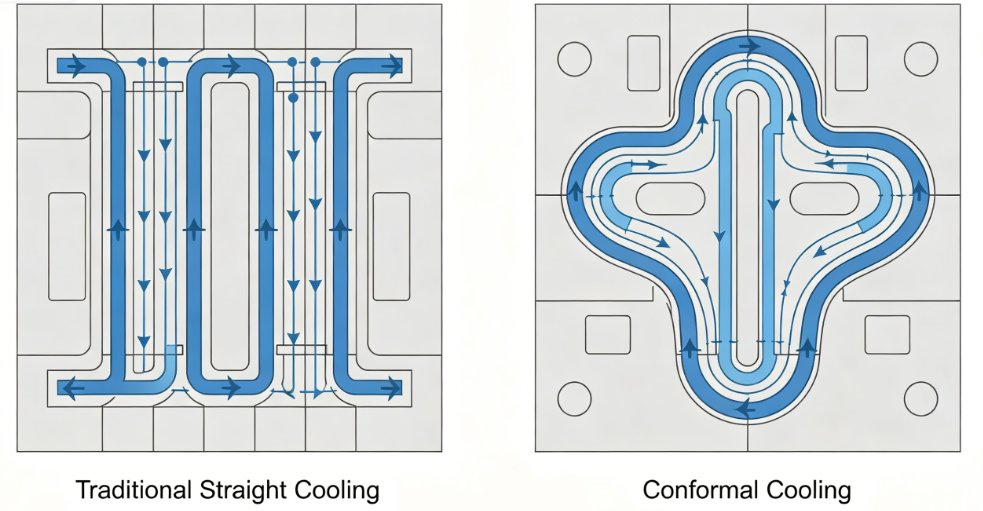
الف) خنکسازی منسجم: کانالهای خنککننده با حفاری مستقیم اغلب از سطح حفره بسیار دور هستند. کانالهای خنککننده منسجم - به دنبال کانتور قطعه - میتوانند زمان خنکسازی را 30 تا 50 درصد کاهش دهند. آنها معمولاً با استفاده از چاپ سه بعدی یا ماشینکاری CNC از درج ها با کانال های منحنی ایجاد می شوند.
ب) پارامترهای کانال خنک کننده:
ج) خنکسازی با راندمان بالا: از حبابها یا بافلها در هسته که فضا محدود است استفاده کنید. برای هسته های بلند، درج های خنک کننده مارپیچی یا لوله های حرارتی نصب کنید.
د) جداسازی مدار خنک کننده: مدارهای مستقل برای صفحات حفره و هسته اجازه می دهد تا نرخ جریان و دماهای مختلف برای بهینه سازی آزادسازی قطعه و به حداقل رساندن تاب خوردگی.
قطعات جدار نازک سختی کمی دارند و به راحتی در هنگام بیرون ریختن تغییر شکل می دهند. سیستم تخلیه باید ملایم و در عین حال قابل اعتماد باشد.
توصیه های طراحی:
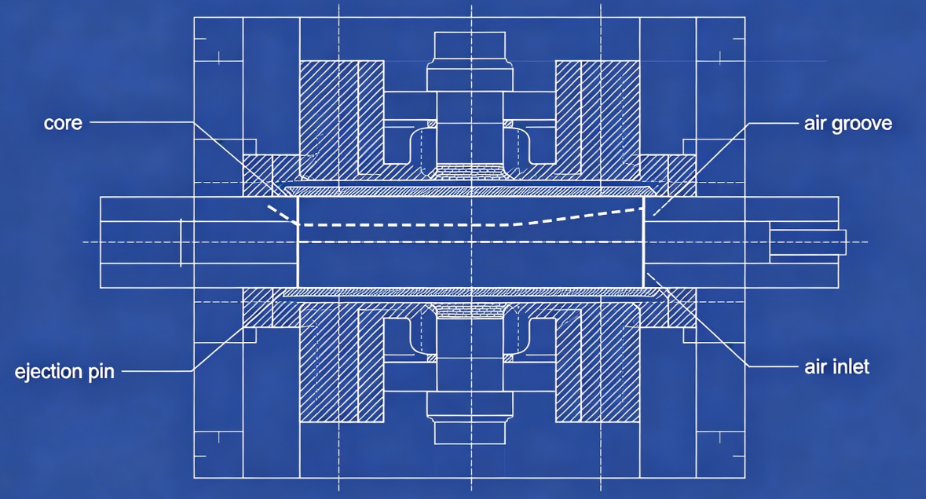
الف) خروج هوا: برای بسیاری از ظروف جدار نازک (مخصوصاً فنجان ها)، تخلیه با کمک هوا ایده آل است. هوای فشرده (2 تا 4 بار) بین هسته و قطعه از طریق ریز شیارها یا درجهای متخلخل وارد میشود و قسمت را از هسته شناور میکند.
ب) صفحه استریپر: برای قطعات با زیر برش یا دیواره های جانبی عمیق، یک صفحه استریپر مکانیکی نیروی بیرون راندن یکنواخت را در کل محیط قطعه ایجاد می کند.
ج) پین های اجکتوری: زمانی که پین ها اجتناب ناپذیر هستند، از تعداد زیادی پین با قطر کوچک (2 تا 3 میلی متر) که روی دنده ها یا سطوح مخفی قرار گرفته اند استفاده کنید. از سنجاق های بزرگی که آثار قابل رویت به جا می گذارند خودداری کنید.
د) زمان بندی: دنباله جهش باید تنها پس از خنک شدن کافی قطعه برای جلوگیری از تغییر شکل شروع شود. بعد از باز شدن قالب از یک تاخیر خنک کوتاه استفاده کنید.
حتی بهترین قالب نمی تواند قطعات خوبی را بدون تنظیمات فرآیندی مناسب تولید کند. پارامترهای کلیدی برای قالب گیری دیواره نازک:
|
پارامتر |
محدوده معمولی |
یادداشت ها |
|
سرعت تزریق |
200-500 میلی متر بر ثانیه |
سرعت بالا قسمت های نازک را قبل از انجماد پر می کند |
|
فشار تزریق |
1200-2000 بار |
برای غلبه بر مقاومت جریان مورد نیاز است |
|
دمای ذوب |
190-240 درجه سانتی گراد (PP)، 230-280 درجه سانتی گراد (PS) |
برای ویسکوزیته بهینه سازی کنید |
|
دمای قالب |
10 تا 25 درجه سانتی گراد (دونده سرد) یا 30 تا 60 درجه سانتی گراد (دونده گرم) |
خنک کننده متعادل |
|
فشار پشت |
5-15 بار |
برای قوام پلاستیک |
|
نقص |
علت مرتبط با کپک |
راه حل |
|
عکس های کوتاه |
تهویه ناکافی یا دروازه های کم اندازه |
دریچه ها را در نقاط انتهایی جریان اضافه کنید. دروازه های بزرگ |
|
Warpage |
خنک کننده ناهموار یا پر شدن نامتعادل |
بهبود یکنواختی خنک کننده؛ دوندگان متعادل |
|
آثار سینک |
موقعیت بد دروازه یا بسته بندی ناکافی |
تغییر مکان دروازه به بخش ضخیم. اضافه کردن زمان بسته بندی |
|
بقایای دروازه خیلی بالاست |
طراحی دروازه نامناسب |
به دروازه شیر یا دروازه زیردریایی سوئیچ کنید |
|
چسبیدن به هسته |
پیش نویس ناکافی یا خرابی خروج هوا |
افزایش پیش نویس؛ شیارهای هوای تمیز |
|
علائم سوختگی |
تهویه ناکافی |
دریچه ها را در محدوده مواد عمیق کنید |
سیhalenge: یک مشتری برای فنجان های ماست 150 میلی لیتری به یک قالب 48 حفره ای نیاز داشت (PP، ضخامت دیواره 0.45 میلی متر، چرخه 4 ثانیه، سالانهتقاضای 20 میلیون قطعه).
اقدامات انجام شده:
نتایج:
فناوری قالب بسته بندی دیواره نازک نشان دهنده اوج مهندسی قالب تزریقی است. نیازهای کاویتاسیون بالا، چرخه های فرعی دوم و تولید بدون نقص هر جنبه ای از طراحی قالب را به حد خود می رساند. قالبهای دیوار نازک موفق به موارد زیر نیاز دارند:
دقت در ماشینکاری حفره/هسته (±0.01mm)
Bتعادل در کانال های جریان دونده داغ
کارایی در سرمایش همسان
قابلیت اطمینان در سیستم های پرتاب
درک رفتار مواد و پویایی فرآیند
Fیا سازندگان قالب که مایل به سرمایه گذاری در ابزارهای طراحی پیشرفته و تولید دقیق هستند، بخش بسته بندی دیوار نازک فرصت های فوق العاده ای را ارائه می دهد - هم از نظر چالش فنی و هم از نظر رشد تجاری.
تلفن: +86-18957424655
سیار: +86-18957424655
پست الکترونیک: sale@taizhoumold.com
نشانی:شماره 18 جاده Shangxian، منطقه صنعتی Beicheng، Huangyan District City Taizhou، استان ژجیانگ، چین
حق چاپ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. کلیه حقوق محفوظ است.