مقدمه
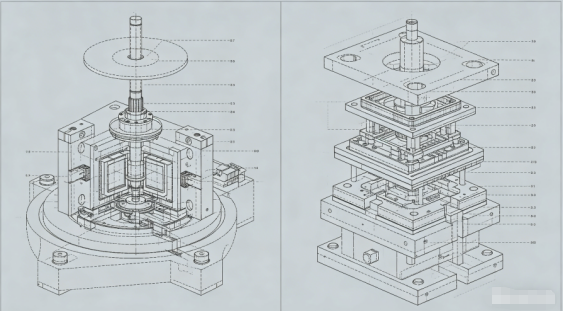
درب بطری یکی از پرحجم ترین محصولات پلاستیکی در جهان است. یک نوشیدنی یا برند آب ممکن است روزانه میلیون ها کلاه مصرف کند. برای پاسخگویی به این تقاضا، فنآوریهای قالب و فرآیند برای تولید کلاهکها در چرخههای کمتر از 4 ثانیه، با 48، 64 یا حتی 96 حفره در هر قالب، تکامل یافتهاند. دو فناوری غالب در این فضا با هم رقابت می کنند: قالب گیری فشاری و قالب گیری تزریقی. هر کدام نقاط قوت خود را دارند و درک آنها برای هر قالبساز یا قالبگیری که به صنعت بستهبندی خدمت میکند، حیاتی است.
به عنوان یک تکنسین قالب با دههها تجربه در قالبهای بستهبندی با حفره بالا، شما را با نکات ظریف فنی هر دو روش آشنا میکنم و سپس بر روی فناوریهای قالبگیری تزریقی تمرکز میکنم که تولید درپوش با سرعت بالا و حفره بالا را امکانپذیر میسازد - کنترل دریچه شیر داغ، بهینهسازی با سرعت بالا و بهینهسازی خنککننده واقعی و خروجی واقعی، مطالعه موردی قالب کلاهک 48 حفره.
1. قالب گیری فشرده در مقابل قالب گیری تزریقی برای کلاهک ها
فرآیند قالب گیری فشرده:
یک پلاستیک مذاب از قبل توزین شده (معمولا PP یا HDPE) در یک حفره قالب باز ریخته می شود. قالب بسته می شود و مواد را به شکل درپوش فشرده می کند. پس از مدت کوتاهی خنک کننده، کلاهک خارج می شود. این فرآیند پیوسته و چرخشی است: قالب های متعدد روی چرخ فلک به ترتیب باز و بسته می شوند.
فرآیند قالب گیری تزریقی:
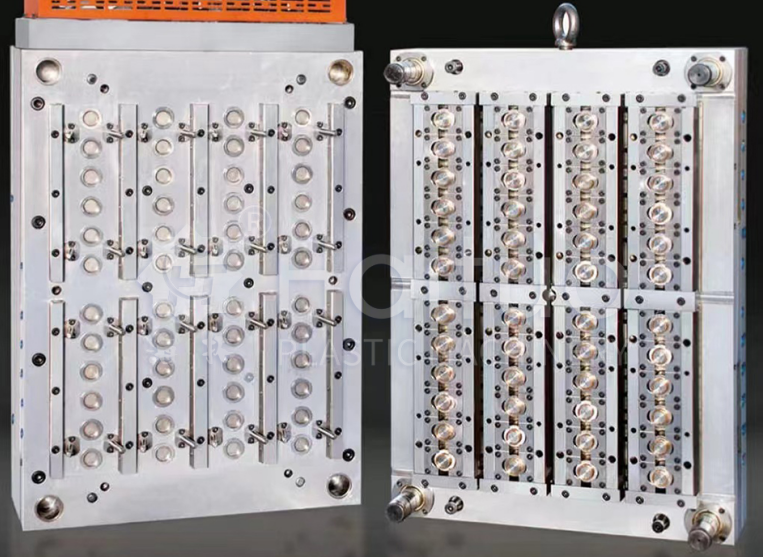
پلاستیک مذاب تحت فشار بالا به داخل یک حفره قالب بسته تزریق می شوداوه یک سیستم دونده داغ پس از بسته بندی و خنک شدن، قالب باز می شود و درپوش ها خارج می شوند. قالب می تواند 32، 48، 64 یا بیشتر حفره داشته باشد.
|
ویژگی |
قالب گیری فشاری |
قالب گیری تزریقی |
|
زمان چرخه |
2-4 ثانیه (بسیار سریع) |
4-8 ثانیه (بستگی به کاویتاسیون دارد) |
|
کاویتاسیون |
نامحدود (دوار) |
محدود به تناژ گیره دستگاه و اندازه صفحه |
|
انعطاف در طراحی کلاهک |
محدود (اشکال متقارن، ساده) |
بالا (آندرکات، لولاهای زنده، آستر) |
|
ثبات وزن |
عالی (±0.3%) |
خوب (± 1٪) با کنترل دروازه سوپاپ |
|
سرمایه گذاری ابزار اولیه |
بسیار بالا (پرس چرخشی) |
پایین تر برای کاویتاسیون متوسط |
|
زباله های مواد |
حداقل (بدون دونده) |
می تواند با دونده داغ صفر شود |
|
بهترین اپلیکیشن |
کلاهکهای ساده و پر حجم آب/CSD |
کلاهک های پیچیده با آستر، نوارهای شواهد دستکاری |
حکم:برای درپوشهای با حجم بسیار بالا و بسیار ساده (مثلاً درپوشهای آب 28 میلیمتری)، قالبگیری فشاری غالب است. اما برای اکثر کلاهک هایی که به دقت، حلقه های شواهد دستکاری، یکپارچه سازی لاینر یا هندسه پیچیده نیاز دارند، قالب گیری تزریقی با قالب های با حفره بالا انتخاب ارجح است.
2. کنترل دریچه شیر داغ در قالب های درپوش
در قالب های تزریق کلاهک با حفره بالا، دونده داغ قلب است. دروازههای باز معمولی یک بقایای دروازه باقی میگذارند که ممکن است خراشیده یا نشت کند. دریچه های شیر برای اکثر درپوش های نوشیدنی ضروری هستند.
نحوه کار دریچه های سوپاپ:
یک پین که به صورت پنوماتیک یا هیدرولیکی فعال می شود به سمت جلو حرکت می کند تا درب پس از پر و بسته شدن حفره بسته شود. این مذاب را به طور تمیز قطع می کند و کمترین علامت شاهد را بر جای می گذارد.
الزامات کلیدی برای قالب های کلاهک با کاویتاسیون بالا:
نکته: برای درپوشهایی با آستر داخلی (مانند پوششهای مانع اکسیژن برای درپوشهای آب میوه)، دریچههای شیر اغلب در داخل حفره درپوش (دروازه فرعی) قرار میگیرند تا بقایای آن را پنهان کنند.
3. پرتاب با سرعت بالا: مکانیکی در مقابل پنوماتیکدر یک چرخه 4 ثانیه ای، تخلیه باید سریع و کاملاً قابل اعتماد باشد. دو روش اصلی در قالب های کلاهک استفاده می شود:
جهش مکانیکی (صفحه استریپر):
یک صفحه استریپر فنری دور هسته را احاطه کرده است. همانطور که قالب باز می شود، صفحه استریپر نسبت به هسته به جلو رانده می شود و کلاهک را جدا می کند. این ساده و قوی است، اما ضربه برگشتی کسری از ثانیه اضافه می کند.
پرتاب پنوماتیک (انفجار هوا):
هوای فشرده (3-6 بار) از طریق هسته هدایت می شود و کلاهک را از بین می برد. این بسیار سریع و ملایم است، اما به مهر و موم کامل هسته نیاز دارد و می تواند پر سر و صدا باشد.
روش معمول برای قالب های کلاهک با حفره بالا:
برای برداشتن کلاهک از روی هسته، یک حرکت کوتاه رقیق کننده (2 تا 3 میلی متر) را با هم ترکیب کنید و سپس با یک انفجار هوا، آن را صاف کنید. صفحه استریپر تضمین می کند که کلاهک به طور یکنواخت از هسته شکسته شود، در حالی که هوا بدون تماس با سطح آب بندی درپوش، خروج را کامل می کند.
زمان تخلیه:ضربه جهشی باید پس از باز شدن کامل قالب اتفاق بیفتد تا از برخورد با نیمه ثابت جلوگیری شود. در قالبهای پیشرفته برای زمانبندی دقیق از صفحات استریپر با بادامک یا سروو استفاده میشود.
4. بهینه سازی خنک کننده برای قالب های درپوش
سرمایش 60 تا 80 درصد از زمان چرخه را مصرف می کند. در قالبهای کلاهک با کاویتاسیون بالا، خنکسازی کارآمد کلید دستیابی به چرخههای کمتر از 5 ثانیه است.
خنک کننده هسته:پین هسته معمولا داغ ترین قسمت است. کانال های خنک کننده مستقیم سنتی در هسته ناکارآمد هستند.
روش های بهتر شامل:حبابها (درجهای لوله چرخشی): مایع خنککننده از لوله کوچکی به پایین هسته جریان مییابد و از طریق حلقوی باز میگردد و گرما را استخراج میکند.
درج های خنک کننده مارپیچی:یک شیار مارپیچ در داخل درج هسته ماشین کاری می شود و یک مسیر جریان مارپیچی برای حداکثر تماس با سطح ایجاد می کند.
خنکسازی منسجم (درجهای پرینت سه بعدی): برای هستههای پیچیده، درجهای ساختهشده به صورت افزودنی با کانالهای منسجم میتوانند زمان خنکسازی را ۳۰ تا ۴۰ درصد کاهش دهند.
خنک کننده حفره:نیمه حفره نیز به خنک کننده تهاجمی نیاز دارد. از حبابها یا کانالهای مستقیم تا حد امکان نزدیک به سطح حفره (فاصله 1.5 تا 2.5 میلیمتر) استفاده کنید.
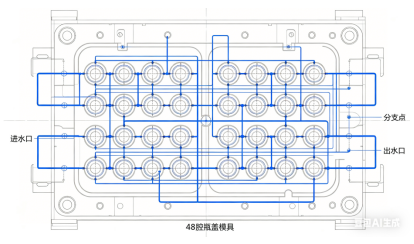
جریان مایع خنک کننده:از جریان آشفته (عدد رینولدز > 5000) در همه کانال ها اطمینان حاصل کنید. محاسبه افت فشار؛ یک قالب 48 حفره ممکن است برای حفظ سرعت جریان بالا به چندین مدار خنک کننده به موازات نیاز داشته باشد.
جداسازی مدار خنک کننده:برای کلاه های بلند (به عنوان مثال، کلاه های ورزشی)، مدارهای جداگانه برای بخش های بالایی و پایینی هسته می توانند بیضی بودن را از بین ببرند.

5. مطالعه موردی: قالب کلاهک نوشابه گازدار 48 حفره
چالش:یک شرکت بزرگ نوشیدنی به قالبی برای درپوش های 28 میلی متری PCO 1881 CSD (نوشابه های گازدار) نیاز داشت. چرخه هدف: 4.2 ثانیه حجم سالانه: 80 میلیون درپوش. جنس: PP + 5٪ عامل آنتی استاتیک.
رویکرد طراحی:
نتایج پس از آزمایش:
درس های آموخته شده:ترکیب خنککننده مارپیچی در هستهها و دریچههای متوالی سوپاپ کلید اصلی بود. مشتری بعداً یک قالب مشابه دوم را سفارش داد و هر دو در کنار هم روی دو دستگاه با تولید 2500 کلاه در دقیقه کار میکنند.
قالبهای با کاویتاسیون بالا که با سرعت بالا کار میکنند نیاز به تعمیر و نگهداری دقیق دارند:
نتیجه گیری
قالبهای درپوش با حفره بالا و سرعت بالا، شگفتیهای مهندسی هستند که محدودیتهای قالبگیری تزریقی را از بین میبرند. اینکه فشرده سازی یا تزریق را انتخاب می کنید بستگی به حجم، پیچیدگی درپوش و ظرفیت سرمایه گذاری شما دارد. برای کلاهک های تزریقی، موفقیت در سه ستون نهفته است:
محفظه قالب درپوش CSD با 48 حفره نشان میدهد که با طراحی مناسب و ساخت دقیق، قالبگیری تزریقی میتواند در سرعت با قالبگیری فشاری رقابت کند و در عین حال انعطافپذیری طراحی بسیار بیشتری را ارائه دهد.
بهعنوان یک سازنده قالب، تسلط بر این فناوریها، درهایی را به روی بازار بستهشده با حجم بالا، یکی از پر تقاضاترین و در عین حال پرارزشترین بخشهای صنعت ما، باز میکند.
تلفن: +86-18957424655
سیار: +86-18957424655
پست الکترونیک: sale@taizhoumold.com
نشانی:شماره 18 جاده Shangxian، منطقه صنعتی Beicheng، Huangyan District City Taizhou، استان ژجیانگ، چین
حق چاپ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. کلیه حقوق محفوظ است.