نقص های قالب گیری تزریقی اغلب ناامید کننده هستند. هنگامی که یک قطعه با سینک، تاب خوردگی، علائم سوختگی یا عکسهای کوتاه بیرون میآید، اولین واکنش بسیاری از مدیران تولید، تنظیم پارامترهای دستگاه مانند دما، فشار، سرعت تزریق یا زمان خنکسازی است. در حالی که این تنظیمات گاهی کمک می کند، علت اصلی اغلب عمیق تر است: در خود قالب.
من به عنوان یک تکنسین قالب با تجربه، شاهد موارد بیشماری بودهام که در آن هفتهها برای تنظیم پارامترها تلف شد، اما متوجه شدم که طراحی قالب مقصر واقعی بوده است. حقیقت این است کهیک قالب خوب طراحی شده می تواند قطعات با کیفیت را حتی با یک پنجره پردازش گسترده تولید کند. یک قالب با طراحی ضعیف هرگز کیفیت ثابتی تولید نخواهد کرد، مهم نیست که دستگاه چقدر تنظیم شده باشد.
این مقاله بر روی علل مرتبط با قالب ناشی از عیوب رایج قالب گیری تزریقی تمرکز دارد. درک این روابط به سازندگان قالب و قالبگیران تزریق اجازه میدهد تا به طور مؤثرتری با یکدیگر همکاری کنند - به جای اعمال اصلاحات موقت، به مشکلات در منبع رسیدگی کنند.
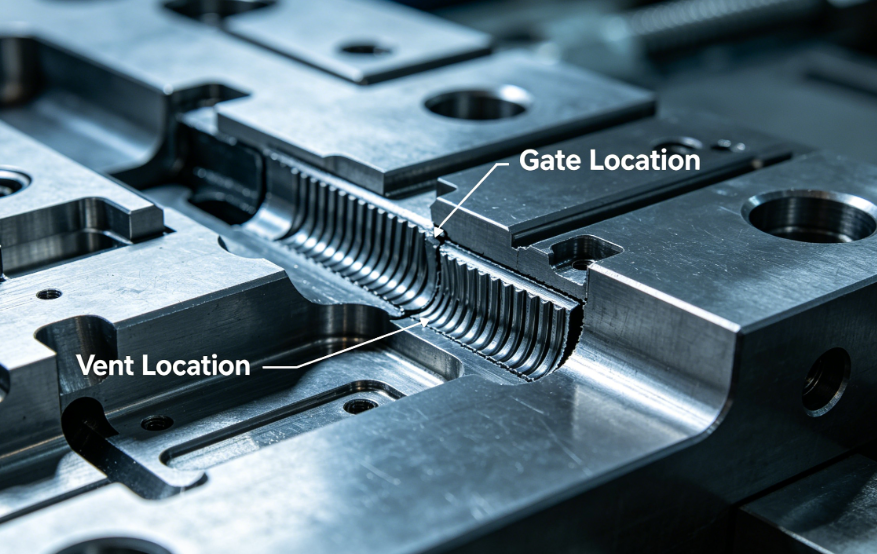
به نظر می رسد: حفره قالب به طور کامل پر نشده است. لبه های قسمت از دست رفته یا گرد هستند.
علل مرتبط با کپک:
راه حل ها:
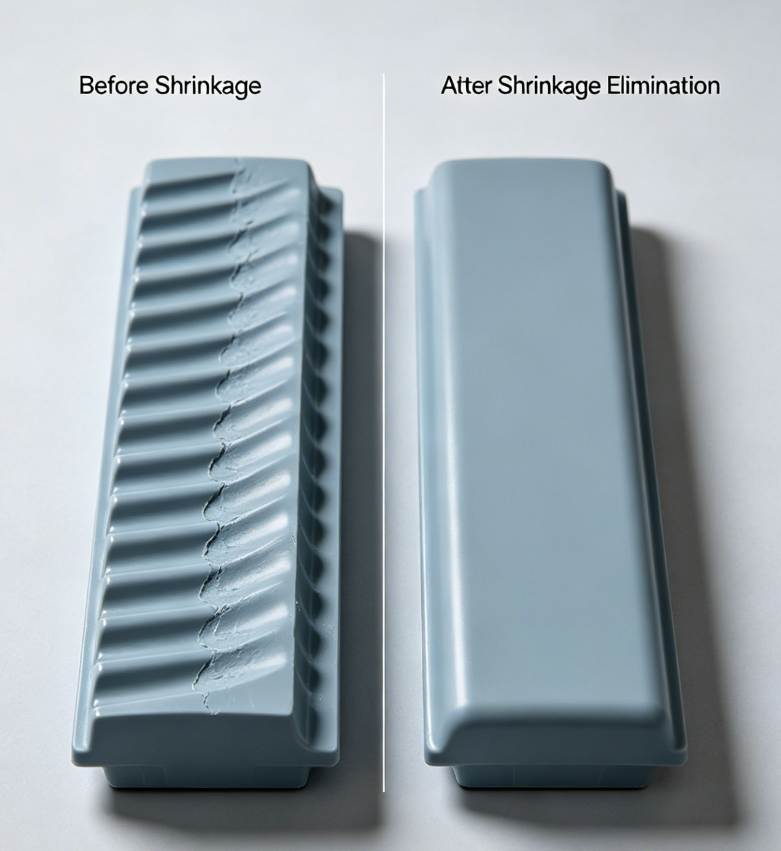
به نظر می رسد: فرورفتگی های سطحی، معمولاً بالای دنده های ضخیم یا باس ها.
علل مرتبط با کپک:
راه حل ها:

به نظر می رسد:این قطعه پس از پرتاب پیچ خورده، خم شده یا ناهموار است.
علل مرتبط با کپک:
راه حل ها:
به نظر می رسد:علائم سوختگی قهوه ای یا سیاه، معمولاً در انتهای جریان یا در دنده های عمیق.
علل مرتبط با کپک:
راه حل ها:
به نظر می رسد:پلاستیک اضافی نازک در خط جداسازی، سوراخ های پین اجکتور، یا خاموش کننده های لغزنده.
علل مرتبط با کپک:
راه حل ها:
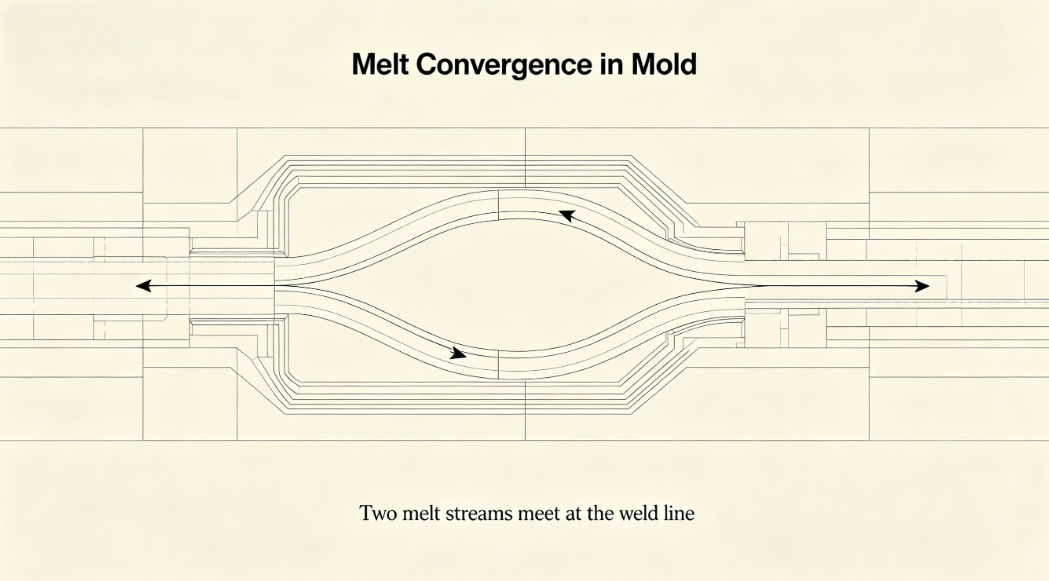
به نظر می رسد:خطوط قابل مشاهده که در آن دو جبهه جریان به هم می رسند. اغلب با ضعف همراه است.
علل مرتبط با کپک:
راه حل ها:
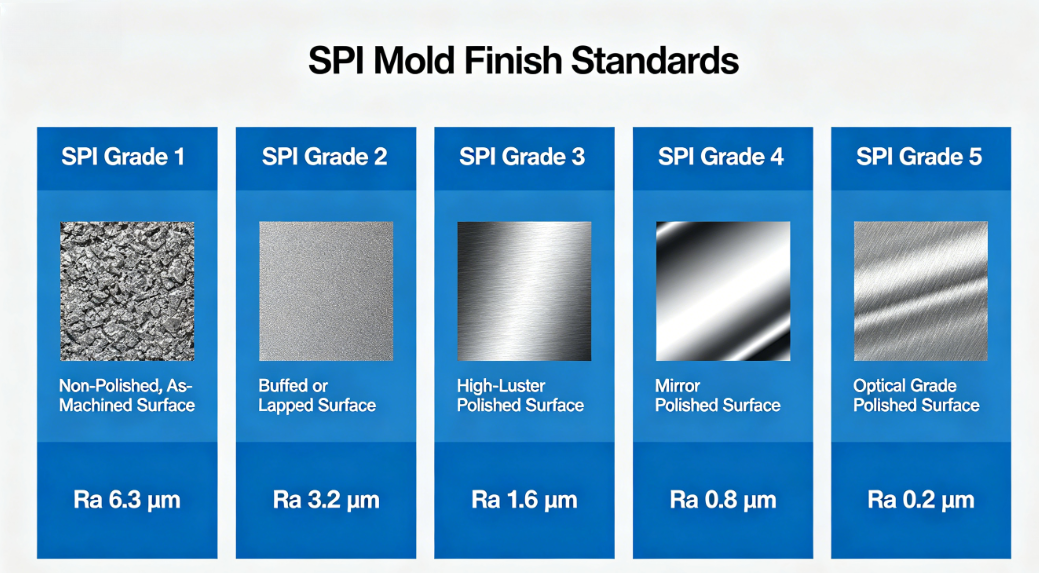
چه شکلی هستند:رگه ها، الگوهای موج دار یا نواحی کدر روی سطح قطعه.
علل مرتبط با کپک:
راه حل ها:
به نظر می رسد:علائم برجسته یا فرورفته در تماس پین های اجکتور با قطعه.
علل مرتبط با کپک:
راه حل ها:
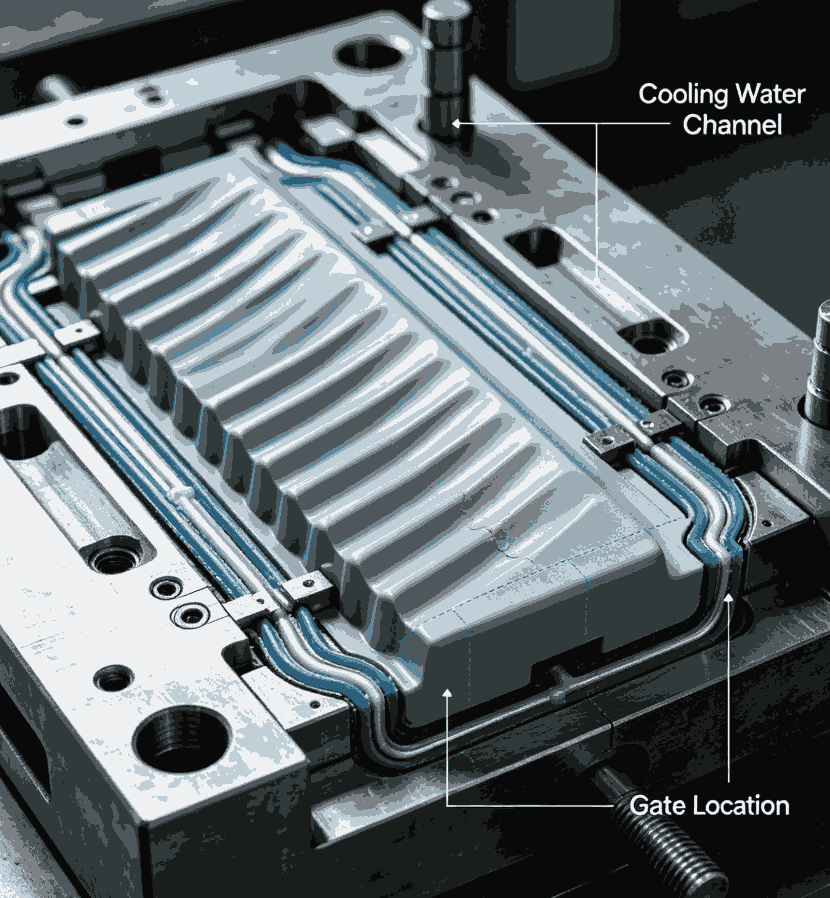
یک مشتری که قالب بشکه قلم 32 حفره ای تولید می کرد، تاب خوردگی و علائم فرورفتگی مداوم در ناحیه اتصال گیره را گزارش کرد. پس از دو هفته تنظیم پارامترهای دستگاه بدون هیچ بهبودی، ما یک بررسی قالب را انجام دادیم.
یافته ها:
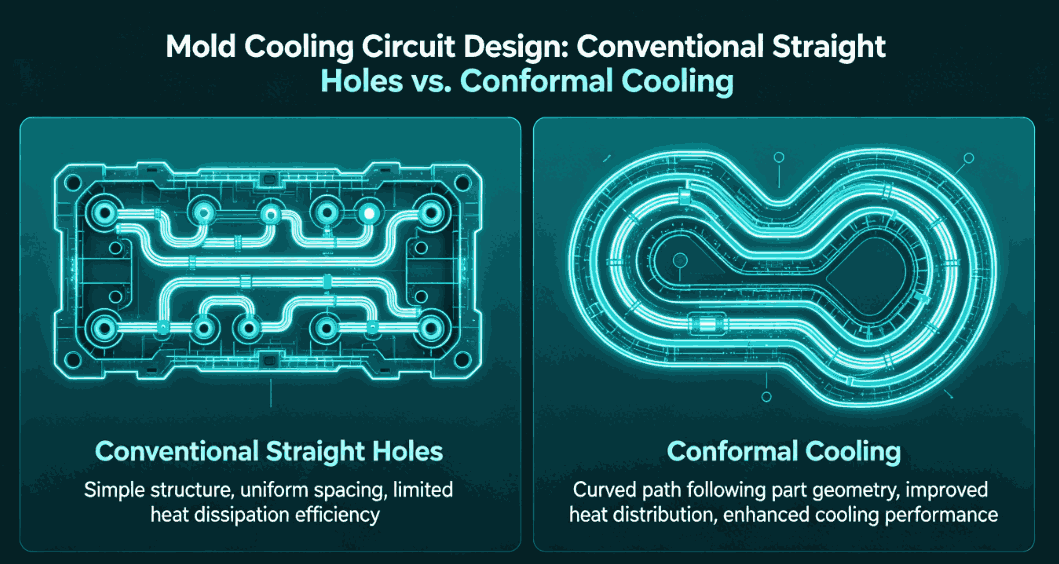
اقدامات انجام شده:
نتایج:
تاب خوردگی 80% کاهش یافت. آثار سینک از بین رفته است. نرخ ضایعات تولید از 12 درصد به 2 درصد کاهش یافته است.
رابطه بین عیوب قالب تزریقی و قالب مستقیم و غالباً غالب است. در حالی که گاهی اوقات پارامترهای فرآیند می توانند مشکلات جزئی قالب را جبران کنند، راه حل اساسی در طراحی قالب خوب نهفته است - دریچه مناسب، خنک کننده متعادل، تهویه مناسب، خروج قوی و زوایای پیش نویس صحیح.
به عنوان یک سازنده قالب، مسئولیت ما فراتر از ارائه قالب متناسب با دستگاه است. ما باید قالب هایی را طراحی کنیم که برای مواد خاص و هندسه قطعه، قابل قبول، مستحکم و بهینه باشند. برای قالبهای تزریق، درک این دلایل مرتبط با قالب، عیبیابی مؤثرتر و ارتباط بهتر با تامینکنندگان قالب را ممکن میسازد.
هنگامی که با یک نقص دائمی مواجه می شوید، قبل از لمس کنترل های دستگاه، بپرسید: آیا قالب می تواند علت آن باشد؟
تلفن: +86-18957424655
سیار: +86-18957424655
پست الکترونیک: sale@taizhoumold.com
نشانی:شماره 18 جاده Shangxian، منطقه صنعتی Beicheng، Huangyan District City Taizhou، استان ژجیانگ، چین
حق چاپ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. کلیه حقوق محفوظ است.